汽车零部件厂借助生产排产系统,提升生产效能新路径
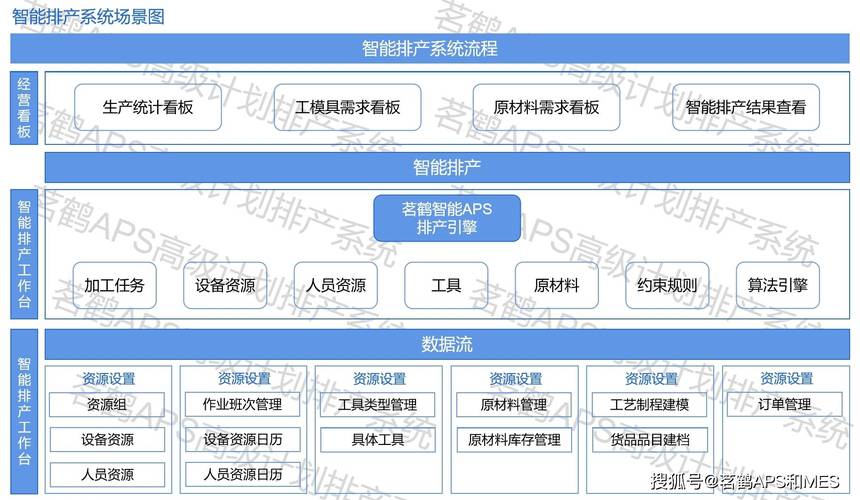
随着汽车行业竞争日趋激烈,汽车零部件制造企业面临着交付周期缩短、成本压力上升、质量要求严苛等多重挑战。如何通过数字化手段优化生产管理,成为企业突围的关键。生产排产系统作为智能制造的“大脑”,正为汽车零部件厂开辟一条提升生产效能的新路径。
一、汽车零部件生产排产的痛点
- 工序复杂:一个零部件往往涉及冲压、焊接、涂装、装配等多道工序,设备与模具切换频繁。
- 订单波动大:主机厂需求多变,插单、改单、紧急订单时常发生,人工排产难以快速响应。
- 资源冲突多:有限机台、模具、人员之间争夺严重,容易造成停机等待或过量生产。
- 信息不透明:计划与实际脱节,车间执行依赖纸质单据或经验判断,异常反馈滞后。
这些痛点直接导致设备利用率低、在制品库存高、交付延迟等问题,制约了企业效能提升。
二、生产排产系统的核心能力
针对上述问题,现代生产排产系统通常具备以下核心能力:
- 高级计划与排程(APS):基于有限产能和约束理论,综合考虑设备、模具、物料、人员等资源,自动生成最优生产序列。
- 实时数据采集:与MES、SCADA、设备PLC集成,实时获取工时、产量、故障等信息。
- 动态调整与仿真:当出现插单、设备故障、缺料等异常时,系统可快速重排并模拟影响,辅助决策。
- 可视化看板:提供甘特图、资源负荷图、订单进度图等,让计划与执行透明可控。
- 协同与预警:自动推送任务到工位,提前预警可能延期或超负荷的环节。
三、借助排产系统提升效能的具体路径
路径1:从“经验排产”到“算法排产”
传统排产靠老师傅经验,难以全局优化。系统内置算法可在几分钟内生成多个排产方案,并依据交货期、换模次数、能耗等目标进行评分,选择最优解。例如,通过合并相同模具订单减少换模时间,可使设备利用率提升15%以上。
路径2:实现“分钟级”动态重排
当主机厂临时增加订单或某台冲压机突发故障时,系统能自动识别受影响订单,并在数分钟内输出新的排产计划。某汽车零部件厂引入排产系统后,紧急插单响应时间从4小时缩短至15分钟,订单准时交付率从82%提升至96%。
路径3:拉通“计划-执行-反馈”闭环
排产系统与MES、WMS等系统集成,将计划指令下发到机台或工人终端,同时采集实际开工、完工、停机数据,实时更新进度。调度员可通过看板监控偏差,并对瓶颈工序进行干预。这种闭环管理让在制品库存降低约20%,生产周期缩短25%。
路径4:优化模具与换型管理
汽车零部件生产常受模具制约。排产系统可建立模具库,记录模具寿命、当前状态和位置,在排产时自动考虑模具可用性,并推荐换模顺序。通过减少非必要换模,设备综合效率(OEE)可提升10~15个百分点。
路径5:支撑多工厂协同与供应链协同
对于拥有多个工厂或车间的零部件集团,排产系统可进行跨工厂产能平衡和订单分配,并与供应商共享物料需求计划,减少缺料停线风险。在供应链波动时,这种协同能力有助于快速调整生产节拍,保障主机厂供应。
四、实施建议与注意事项
- 分步实施:先在某条产线或某个车间试点,验证效果后再推广。
- 数据准确性:基础数据(工时、BOM、工艺路线)的准确性决定了排产结果的可信度,需提前治理。
- 人机结合:排产系统不是完全替代人,而是辅助调度员决策,保留人工干预和核准环节。
- 组织变革:排产方式改变会触及部门利益和习惯,需要管理层推动和一线培训。
- 选型适配:汽车零部件行业细分领域多,应选择对铸造、机加、注塑、电子等工艺有深度理解的排产系统。
五、
生产排产系统不仅仅是工具升级,更是汽车零部件厂迈向精益化、数字化、智能化的关键一步。通过算法驱动、实时响应、闭环控制,企业可以显著提升设备利用率、缩短交付周期、降低库存成本,从而在激烈的市场竞争中构建效能新优势。随着AI与工业互联网的融合,排产系统将更加智能、自适应,为汽车零部件制造创造更大价值。
如若转载,请注明出处:http://www.clqcw88.com/product/54.html
更新时间:2026-10-05 02:57:46